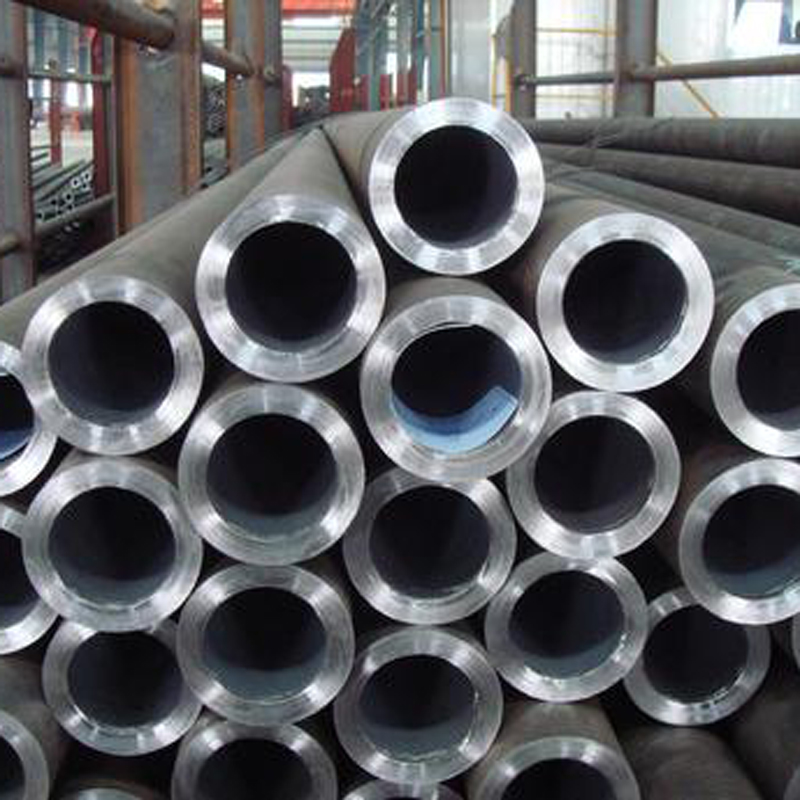
T11、T12、T22、T91、T92合金鋼シームレスパイプ
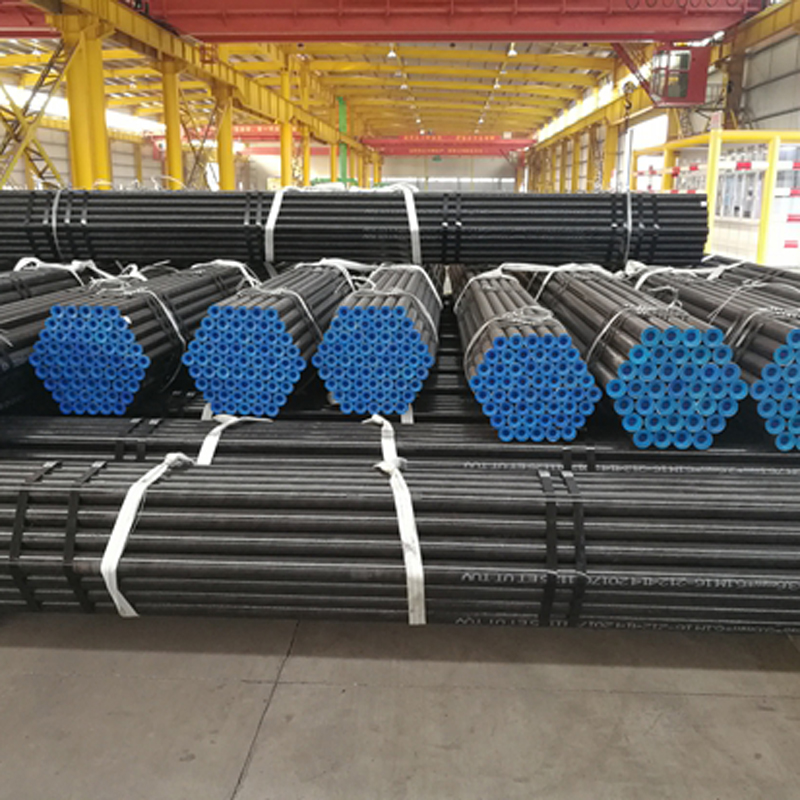

製造工程
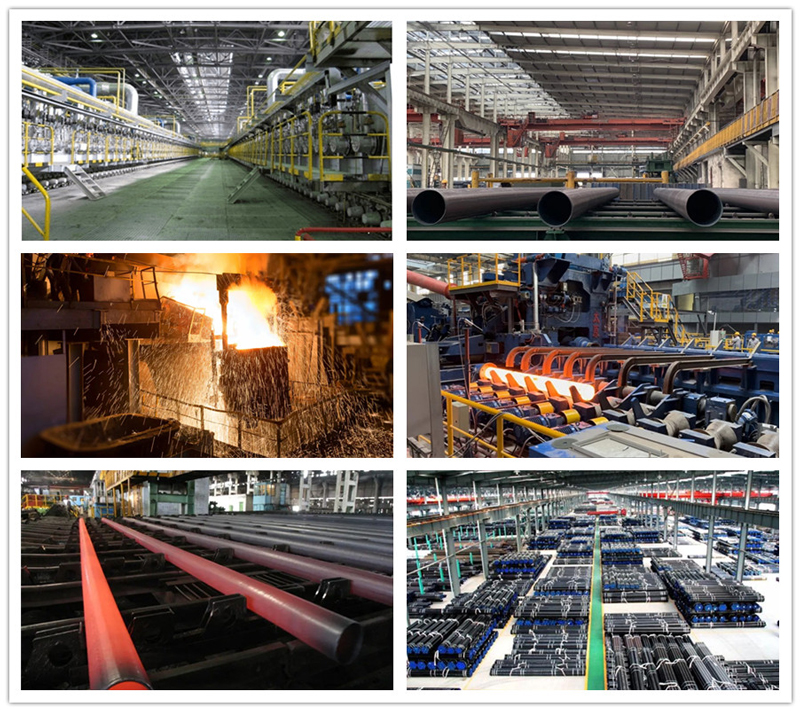
熱間圧延(押出シームレス鋼管):丸パイプビレットの加熱、穿孔、3本ロール傾斜圧延、連続圧延、または押出ストリップ径(または縮小径)、冷却、ビレット矯正、油圧試験(または欠陥)、保管用マーキング。
冷間引抜きパイプ(圧延)シームレス鋼管:丸管ビレット加熱、穴あきヘッド、焼鈍、酸洗、コーティングオイル(銅メッキ)マルチチャンネル冷間引抜きパイプ(冷間圧延)ビレットパイプ熱処理矯正油圧テスト(欠陥検出)マーキング保管。
ボイラー用シームレス鋼管の製造工程において、熱処理は重要な工程です。熱処理はシームレス鋼管の内部品質と表面品質に大きな影響を与え、特に合金シームレス鋼管の製造においては非常に重要です。
当社は非酸化熱処理を採用し、安定した金属組織と良好な内外面品質を有する鋼管を製造しています。渦電流探傷法と超音波探傷法による自動探傷検査を実施し、鋼管1本1本を渦電流探傷法と超音波探傷法で検査します。超音波による厚さ測定機能と斜め探傷機能を備えているため、鋼管内の層状欠陥を効果的に検出できます。
シームレス鋼管の品質検査方法
1. 化学組成分析:化学分析法、機器分析(赤外線CS装置、直接読み取り式分光計、zcPなど)。
2. 鋼管の表面品質検査:100%
A. 超音波探傷(UT):
B. ET: (電磁誘導)
C. MTおよび漏洩検知:
磁気探傷法は、強磁性材料の表面および表面近傍の欠陥の検出に適しています。
D. 電磁超音波探傷:
カップリング媒体は不要で、高温・高速、粗面・乾燥状態の鋼管表面の欠陥検出に適用可能です。
E. 液体浸透試験:
鋼管表面欠陥の蛍光、着色、および検出。
3. 鋼管の物理的および化学的性能検査:
4. 鋼管の工程性能検査:
製品詳細
| 鋼材グレード: | 106B、210A1、210C、P9、P11、T1、T11、T2、T5、T12、T22、T23、T91、T92、P235GH、13CrMo4-5、15Mo3、10CrMo9-10、 ST35.8、ST45.8、STB340、STBA 12-2、API5L、5CT、ND鋼管 |
| 標準: | ASME/ASTM SA/A53/513/106/209/210/213/335/178/179/519 ASME/ASTM SA/A213、A312、A269、A778、A789、DIN 17456、DIN17457、DIN 17459、DIN17175、EN10216、BS3605、BS3059 |
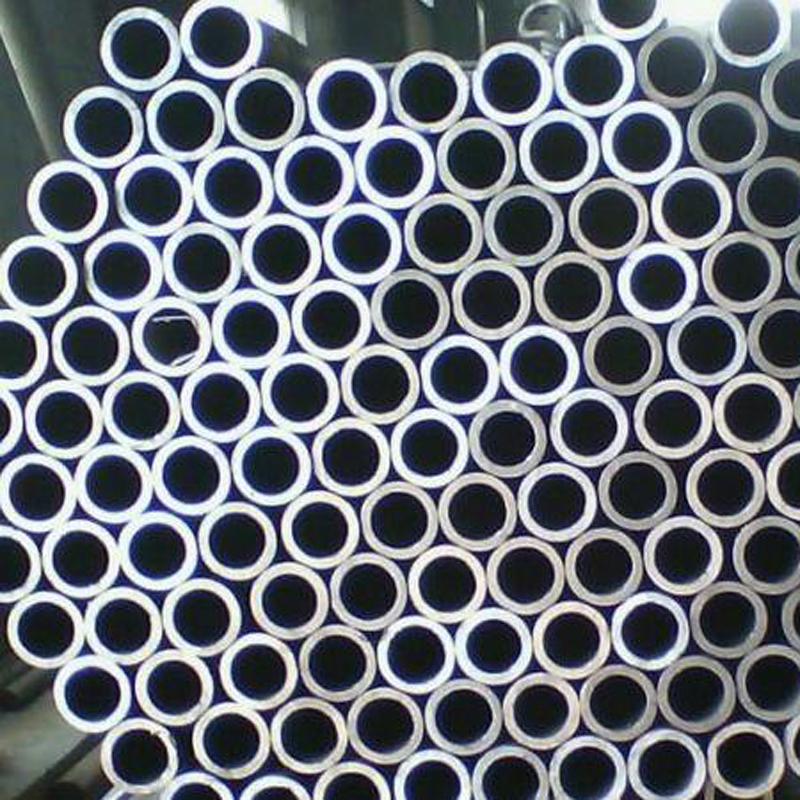
| 仕様: | 外径10~508mm |
| 重量: | 1.0~30mm、またはお客様の特別なご要望に応じて |
| 長さ: | 2~20メートル、またはお客様の特別なご要望に応じて |
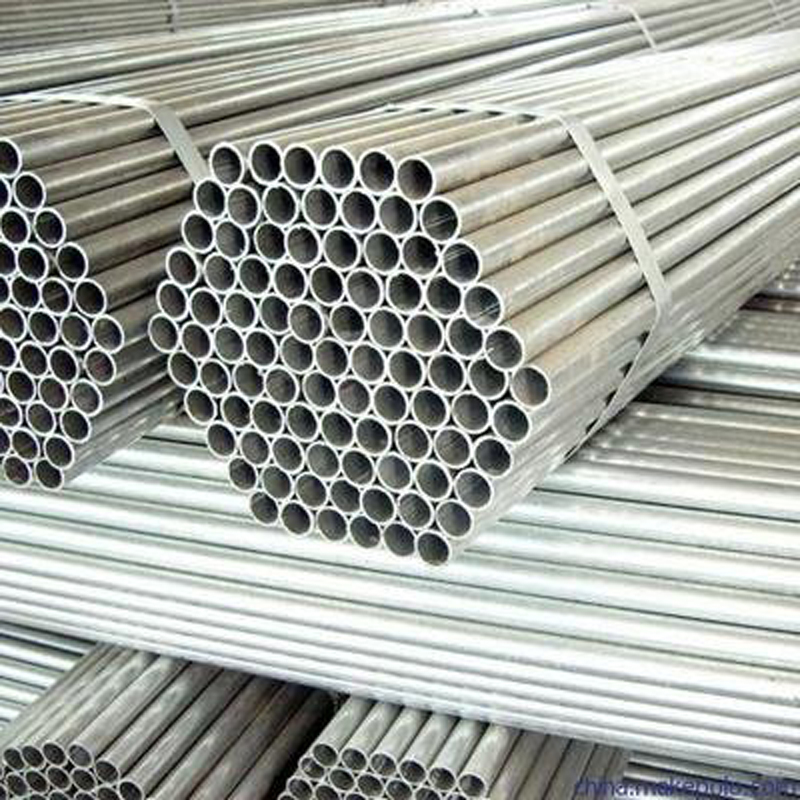
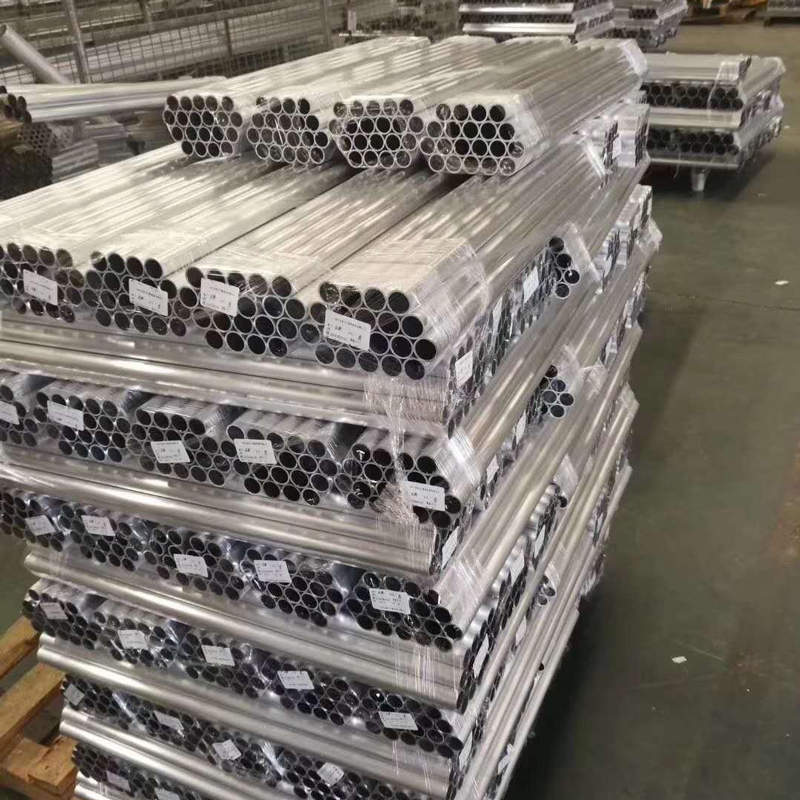
| パッケージ: | 輸出標準パッケージ |
| チューブの種類: | ボイラー管、精密管、機械用管、シリンダー管、ラインパイプなど |
| ミルMTC: | 出荷前に提供されます |
| 検査: | 第三者機関による検査(SGS、BV、TUVなど)も受け付けています。 |
| マウントポート: | 中国のどの港でも |
| 取引条件: | FOB、CIF、CFR、EXWなど |
| 価格条件: | TTまたはLCを一覧払いでお支払いください。 |
| 当社のサービス: | お客様のご要望や図面に基づいてカスタマイズできます。パッケージもお客様のご要望に応じて対応いたします。 |
工場見学