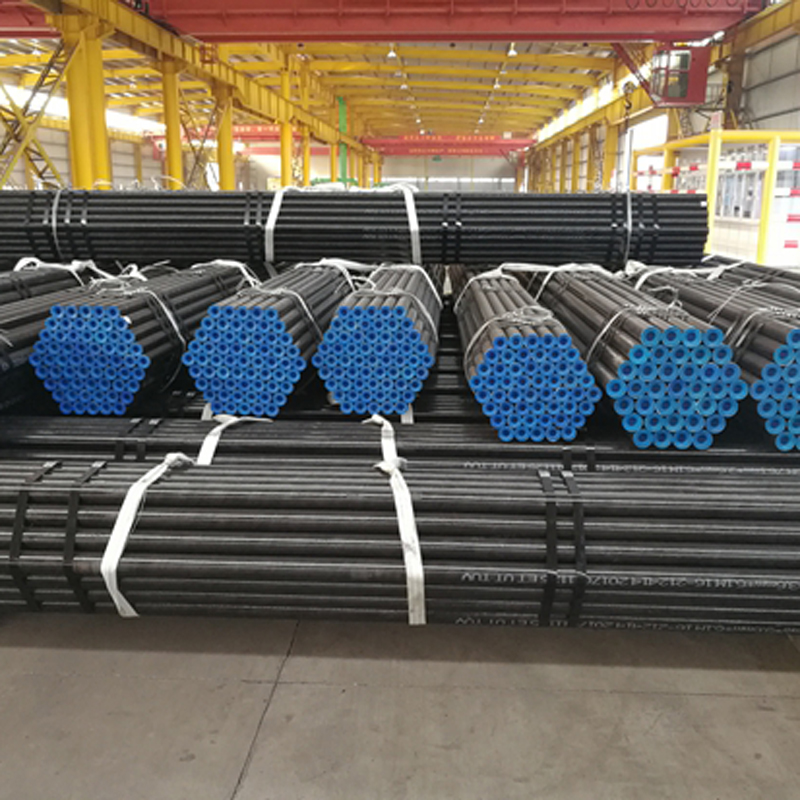
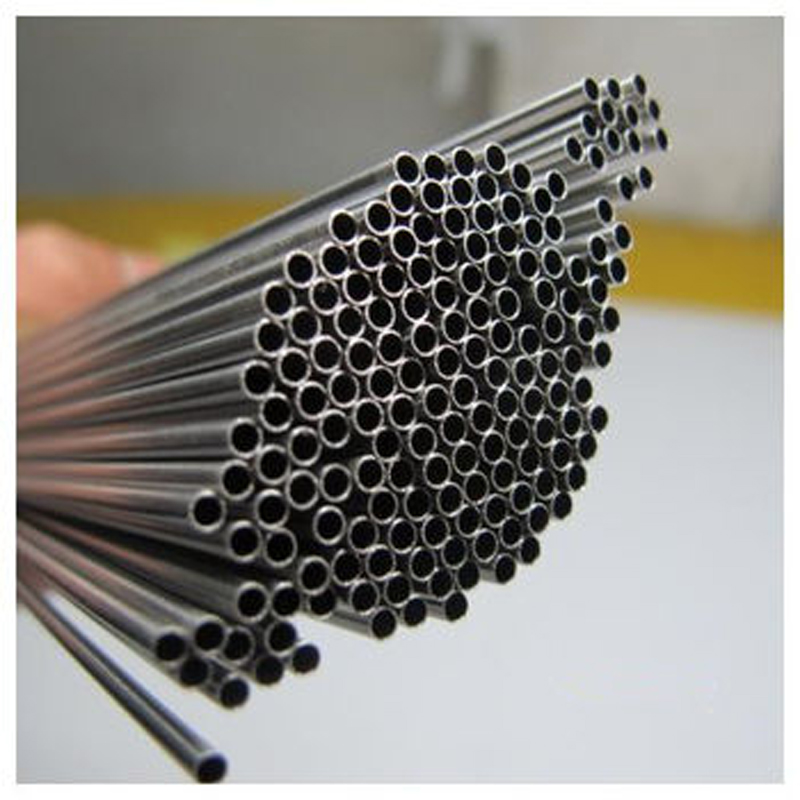
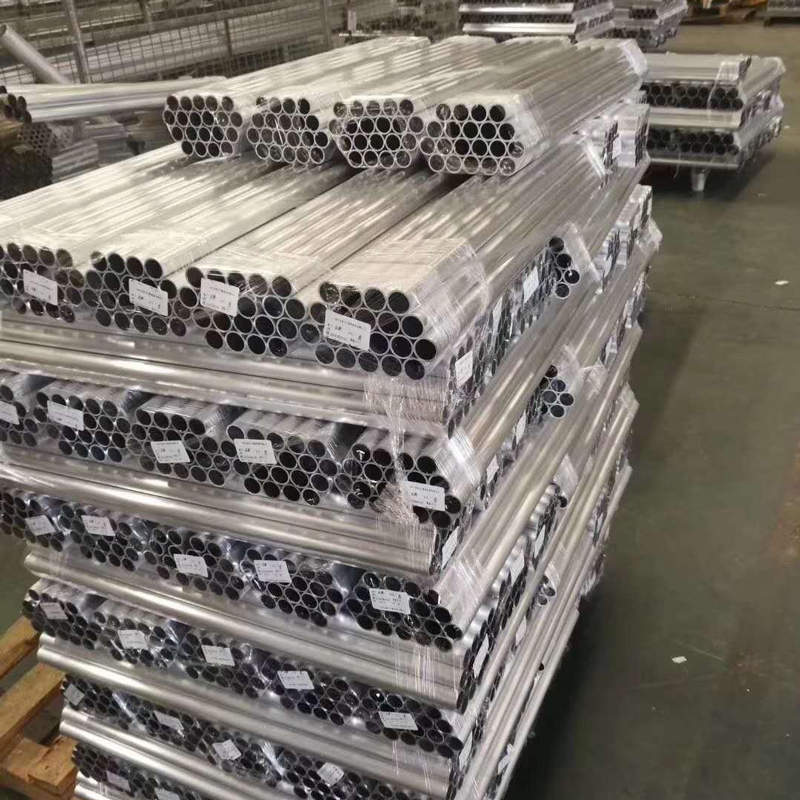
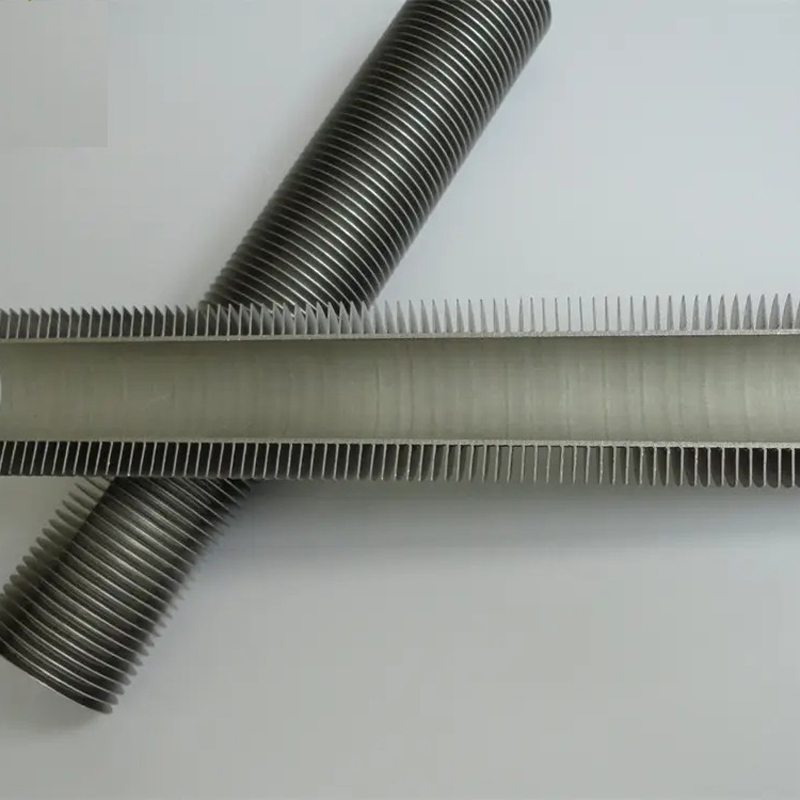
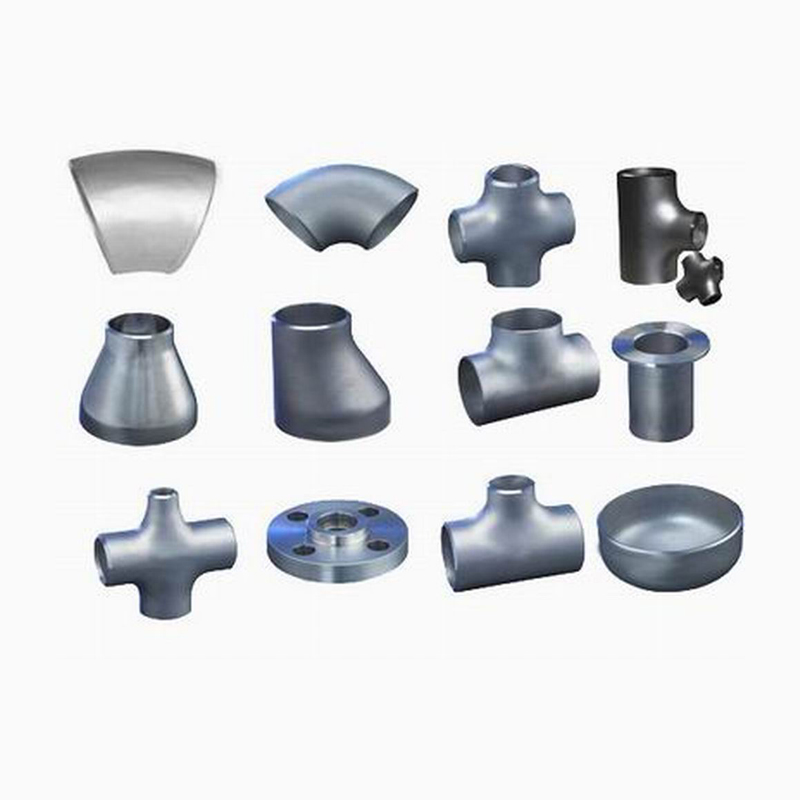
304、310S、316Lステンレス鋼シームレス鋼管
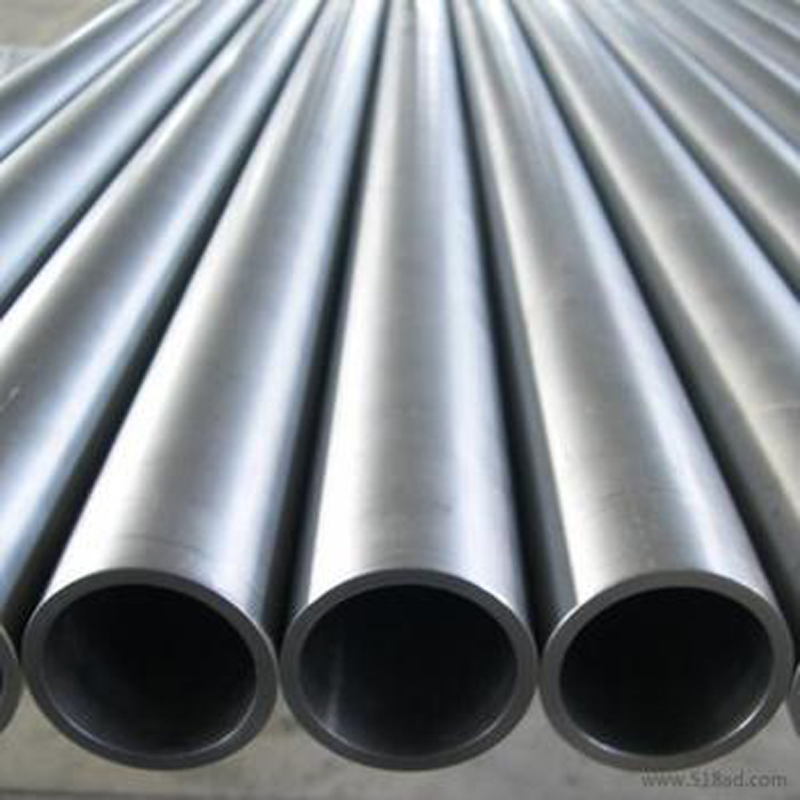
ステンレス鋼シームレスパイプの製造工程
1. 熱間圧延(押出シームレス鋼管):丸パイプビレット加熱穿孔、3ロール傾斜圧延、連続圧延または押出管径(または縮小径)冷却矯正静水圧試験(または欠陥試験)保管マーク
2. 冷間引抜き(圧延)シームレス鋼管:丸パイプビレット加熱穿孔ヘッド、焼鈍酸、洗浄およびコーティングオイル(銅メッキ)、マルチチャンネル冷間引抜き(冷間圧延)ビレットパイプ熱処理矯正油圧テスト(欠陥検出)マーク保管。
製造方法の違いにより、熱間圧延管、冷間圧延管、冷間引抜き管、押出管などに分類できます。
1.1 熱間圧延ステンレス鋼シームレスパイプは、一般的に自動圧延装置で製造されます。固体の管材は検査され、表面欠陥が除去され、必要な長さに切断され、管材の穿孔端面を中心として、加熱炉に送られて加熱され、パンチで穿孔されます。穿孔部では、ロールとヘッドの作用により、管材が回転しながら同時に前進し、徐々に空洞が形成されます。これをウール管と呼びます。その後、自動パイプミルに送られ、さらに圧延されます。最終的に、機械全体の肉厚と機械の直径が仕様要件を満たします。これは、連続圧延装置による熱間圧延シームレス鋼管の製造における先進的な方法です。
1.2. より小型で高品質なシームレスパイプを得るためには、冷間圧延、冷間引抜き、またはこれら2つの組み合わせ方法を採用する必要があります。冷間圧延は通常、2ロール圧延機で行われ、鋼管は可変断面の円形穴溝と固定円錐形上部からなる環状穴型で圧延されます。冷間引抜きは通常、0.5~100トンのシングルチェーンまたはダブルチェーン冷間引抜き機で行われます。
1.3. 押出成形法では、加熱した管状ブランクを密閉された押出シリンダー内に配置することで、穿孔棒と押出棒が一体となって移動し、より小さな金型穴から押し出された成形品を成形する。この方法により、小径の鋼管を製造することができる。
製品詳細
| 鋼材グレード: | 304、304L、309S、310S、316、316L、317、317L、321、347、347H、304N、316L、316N、201、202、S32205 |
| 標準: | ASME/ASTM/DIN/EN/JIS |
| 仕様: | 外径10~508mm |
| 重量: | 1.0~30mm、またはお客様の特別なご要望に応じて |
| 長さ: | 2~20メートル、またはお客様の特別なご要望に応じて |
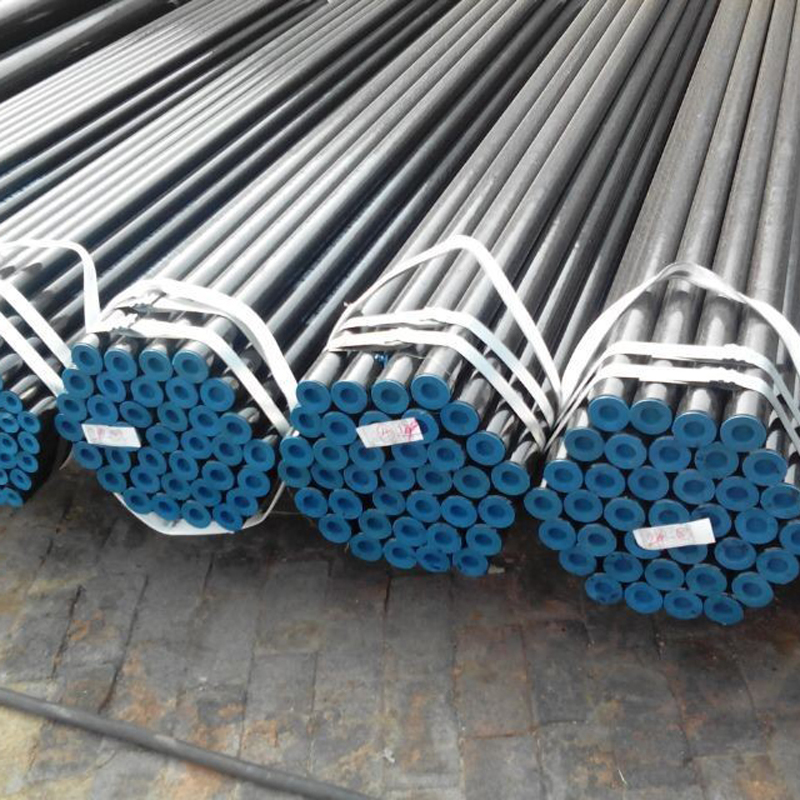
| パッケージ: | 輸出標準パッケージ |
| チューブの種類: | ステンレス鋼シームレス鋼管、ボイラー管、精密管、機械用管、シリンダー管、ラインパイプなど |
| ミルMTC: | 出荷前に提供されます |
| 検査: | 第三者機関による検査(SGS、BV、TUVなど)も受け付けています。 |
| マウントポート: | 中国のどの港でも |
| 取引条件: | FOB、CIF、CFR、EXWなど |
| 価格条件: | TTまたはLCを一覧払いでお支払いください。 |
| 当社のサービス: | お客様のご要望や図面に基づいてカスタマイズできます。パッケージもお客様のご要望に応じて対応いたします。 |
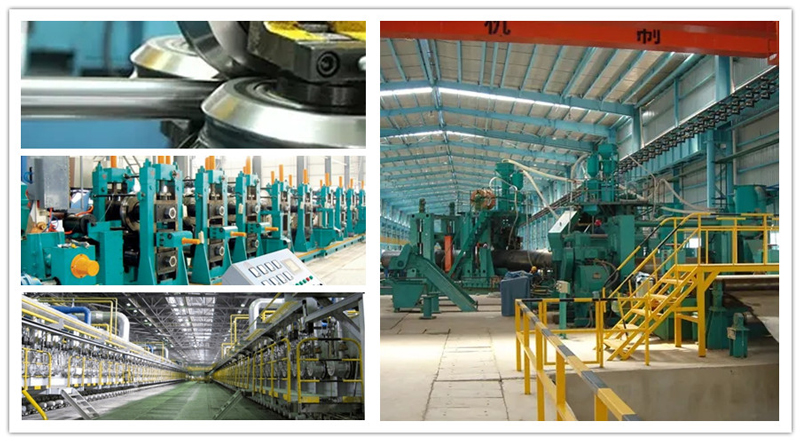
工場見学